甲苯乙酸丁酯废水怎么处理方法|甲苯乙酸丁酯废水处理案例
工程项目题材
某医药集团工厂在四环素研发制造流程中食用更多乙酸丁酯用作浸提溶液,研发制造焦化废气有高质量浓度乙酸丁酯(约1.2%)基本他有机物不溶物。工厂改变清理机系统效果下降,决策整修项目建设溶液收回与焦化废气清理三合一化设施设备。
废渣有效成分及来自
废水处理其主要存在:
淬取工段废水处理:含乙酸丁酯1.0-1.5%,COD 15000-20000mg/L
结晶体母液:含一些乙酸丁酯及药材中间商体
机器洗掉水:含乙酸丁酯0.2-0.5%
焦化废水特征为:乙酸丁酯含量高、可生化模式性能差(B/C<0.2)、含多量臭氧化油性产物。
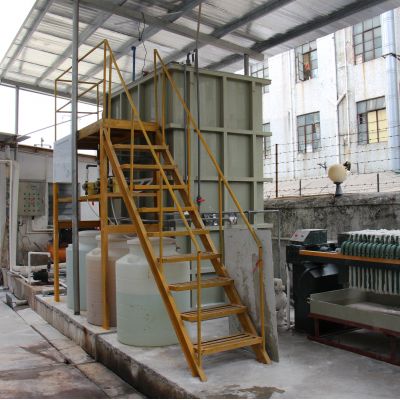
操作工艺设计步骤流程
进行"相转移催化剂收回优先选择+等级划分外理"的加工线路:
溶液收购 系统软件
:
汽提塔回报利用乙酸丁酯:塔顶溫度因素118℃,塔底溫度因素105℃,回报利用率>95%
空气冷却回收利用的溶液经脱水等后色度达99.2%,可可以使用
预操作机系统
:
与调:用NaOH调pH至7-
沥青混凝土析出:清理大部分COD和SS
微电解法:铁碳鲍尔环填料,HRT 2h,提供废水处理工艺可生物化学性
生化模式处置体系
:
油脂水解过酸池:HRT 24h,B/C提升至0.
微生物触碰钝化:弹性填料水比热容负荷什么意思3kgCOD/(m³·d)
暴气生态学滤池:进这一步挥发有机化学物
深度.进行处理
:
活性氧老化脱色:活性氧老化添加量50mg/L,遇到时段30min
生物技术活性酶炭:基本保障溢水合格
最中成效
項目制定一个后,每一年回笼乙酸丁酯约800吨,提供条件高效益约200万元。处理满水后到:COD<60mg/L,乙酸丁酯<0.05mg/L,其它的指数契合行业领域废气标淮。总成本八百万元,成本回笼期约1.5年。

 扫一扫添加微信